

ცხელი-გალავანიზებული უღლის ფირფიტების ძირითადი წარმოების პროცესი ტრიალებს „სუბსტრატის დამუშავება → ზედაპირის წინასწარი დამუშავება → ცხელი-ჩაძირვა → პოსტ-დამუშავება → შემოწმება და გადაზიდვა“. თითოეული ნაბიჯი მოითხოვს მკაცრ კონტროლს სიზუსტეზე, სისუფთავესა და საფარის ხარისხზე, რათა უზრუნველყოს დამაკავშირებელი ფირფიტების მექანიკური თვისებები, კოროზიის წინააღმდეგობა და თავსებადობა. კონკრეტული ნაბიჯები შემდეგია:
სუბსტრატის შერჩევა: ძაბვის დონის (110kV/220kV/500kV/UHV) და დამაკავშირებელი ფირფიტის ნომინალური დატვირთვის მიხედვით, შეარჩიეთ დაბალი შენადნობის მაღალი სიმტკიცის ფოლადის ფირფიტები ან ჭურჭელი, რომლებიც აკმაყოფილებენ ისეთ სტანდარტებს, როგორიცაა GB/T 700 (Q235) და GB/T 1595) და უზრუნველყოს ათი სიმტკიცე (Q34). აკმაყოფილებს სტანდარტებს (სუბსტრატის დეფექტების გამო მოგვიანებით მოტეხილობის თავიდან აცილება).
მასალის ჭრა: CNC ალი ჭრის, პლაზმური ჭრის ან ლაზერული ჭრის გამოყენებით, ფოლადის ფირფიტა იჭრება ბლანკებად დამაკავშირებელი ფირფიტის დიზაინის ნახატების ფორმის მიხედვით (მართკუთხა, სამკუთხა, Y-ფორმა და ა.შ.). ძირითადი მოთხოვნები: საჭრელი კიდეები უნდა იყოს ბრტყელი, ნაკაწრების, ბზარების ან ოქსიდის ნარჩენების გარეშე და განზომილების შეცდომა უნდა კონტროლდებოდეს ± 1 მმ-ის ფარგლებში (შემდეგი დამუშავების სიზუსტის უზრუნველსაყოფად).
ჭედურობა: სქელი ფირფიტებისთვის ან ტიპებისთვის, რომლებსაც აქვთ მაღალი სტრესის მოთხოვნები, ჭრის შემდეგ ბლანკები უნდა განთავსდეს სამჭედლო საწნახელში ან ჭედურ პრესაში და ჩამოყალიბდეს გაყალბებით ლითონის შიდა მარცვლების დახვეწისა და საერთო სიძლიერის გასაუმჯობესებლად.
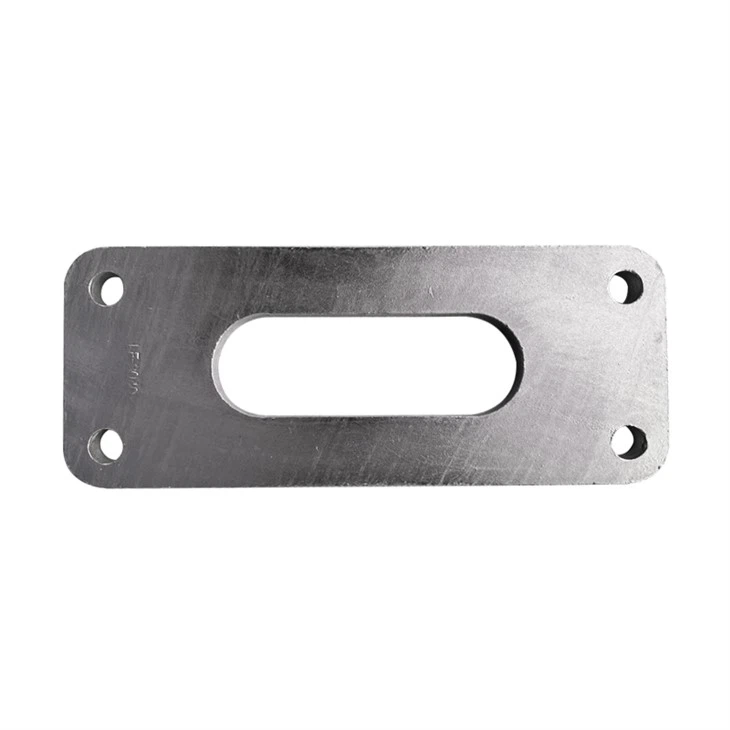
დამუშავების ხვრელები: CNC საბურღი მანქანების ან დამუშავების ცენტრების გამოყენებით, ჭანჭიკების ხვრელები, ჩამოკიდებული ხვრელები და სხვა შეერთების ინტერფეისები ცხელი-გალავანიზებული უღლის ფირფიტების ზუსტად დამუშავებულია ნახატების მიხედვით. ხვრელების დიამეტრის ტოლერანტობა კონტროლდება H12 კლასის ფარგლებში (± 0,15 მმ), ხოლო ხვრელების დაშორების შეცდომა არის ± 0,5 მმ-ზე ნაკლები ან ტოლი, რათა უზრუნველყოს იზოლატორების, დამჭერების და სხვა აპარატურის ჭანჭიკებთან ზუსტი შეხამება. ხვრელის კიდეები მომრგვალებულია (R მეტი ან ტოლია 2 მმ-ზე), რათა თავიდან იქნას აცილებული მკვეთრი კიდეებით გამოწვეული სტრესის კონცენტრაცია და თავიდან აიცილოს საფარის დაგროვება გალვანიზაციის დროს.
კიდეების დაფქვა: გახეხეთ შემაერთებელი ფირფიტის მოჭრილი კიდეები, ღიობები და ზედაპირები საფქვავი ბორბლის ან საპრიალებელი მანქანის გამოყენებით ბურღულების, ციმციმის და დამუშავების ნიშნების მოსაშორებლად; შეცვალეთ და შეასწორეთ დეფორმირებული ნაწილები, რათა დარწმუნდეთ, რომ დამაკავშირებელი ფირფიტის სიბრტყის შეცდომა 2მმ/მ-ზე ნაკლები ან ტოლია.
ტუტე გამწმენდი: ჩაყარეთ დამაკავშირებელი ფირფიტა ტუტე გამწმენდ ავზში 60-80 გრადუსზე 10-20 წუთის განმავლობაში, რათა მოიცილოთ ზედაპირის ზეთი, საჭრელი სითხე და მტვერი; კარგად ჩამოიბანეთ სუფთა წყლით, რათა არ დარჩეს ნარჩენი ზეთი. მწნილი ჟანგის მოსაშორებლად: ცხიმისმოკლებული დამაკავშირებელი ფირფიტა ჩაყარეთ 15-20% მარილმჟავას მწნილის ავზში 15-30 წუთის განმავლობაში ზედაპირის ოქსიდის ქერცლის, ჟანგისა და მოძრავი ოქსიდის ფირის მოსაშორებლად; რეგულარულად ურიეთ მწნილის დროს, რათა თავიდან აიცილოთ ჟანგის არასრული მოცილება გარკვეულ ადგილებში.
ფლუქსის დამუშავება: მოათავსეთ ჩამორეცხილი ფირფიტა ფლუქსის აბაზანაში 70-80 გრადუსზე და ჩაყარეთ 3-5 წუთის განმავლობაში, რათა მოხდეს ზედაპირზე ერთიანი ნაკადის ფილმი. ამ ფილმს შეუძლია ჰაერის იზოლირება და სუბსტრატის მეორადი დაჟანგვის თავიდან აცილება; ის ასევე ამცირებს თუთიის სითხის ზედაპირულ დაძაბულობას, რაც საშუალებას აძლევს თუთიის სითხეს თანაბრად დაფაროს სუბსტრატის ზედაპირი.
თუთიის ჩაძირვის დამუშავება: გამოიყენეთ სპეციალური საკიდი, რომ ვერტიკალურად მოათავსოთ გამხმარი შემაერთებელი ფირფიტა თუთიის სითხეში და ჩაყარეთ იგი 3-5 წუთის განმავლობაში, რათა უზრუნველყოს, რომ თუთიის სითხე მთლიანად დაასველებს სუბსტრატის ზედაპირს და წარმოქმნის მეტალურგიულად შეკრულ თუთიას-რკინის შენადნობის ფენას + სუფთა თუთიის ფენის კომპოზიციურ სტრუქტურას. ეს არის ასევე ყველაზე მნიშვნელოვანი პროცესი ცხელ-ჩაღრმავებულ გალვანზირებული უღლის ფირფიტებში.
თუთიის კონტროლირებადი გაგრილება: თუთიის-ჩაძირული ფირფიტები ნელ-ნელა ამოიღება თუთიის სითხიდან და ზედაპირზე არსებული თუთიის ჭარბი სითხე ამოიწურება ვიბრაციული საკიდით ან ჰაერის დანით, საფარის სისქის გასაკონტროლებლად; შემდეგ ისინი მოთავსებულია გამაგრილებელი წყლის ავზში სწრაფი გაგრილებისთვის, რაც ასუფთავებს საფარის კრისტალებს და აუმჯობესებს სიმტკიცეს და აცვიათ წინააღმდეგობას;
გაწმენდა და გაპრიალება: გაგრილების შემდეგ გამოიყენეთ მავთულის ჯაგრისი ან სახეხი ბორბალი თუთიის კვანძების, თუთიის ნაწიბურების და ფიქსაციის ნიშნების გასაწმენდად ცხელი-გალავანიზებული უღლის ფირფიტების ზედაპირზე გლუვი ზედაპირის უზრუნველსაყოფად; განახორციელეთ ღიობების მეორადი გაწმენდა, რათა თავიდან იქნას აცილებული საფარის დაგროვება, რომელიც გავლენას მოახდენს ჭანჭიკის ჩასმაზე.





